すべての精密部品は、その製造方法を決定することから始まります。小型から中型のプラスチック部品の場合、通常、プラスチック射出成形プロセスが最有力候補となります。 Suzhou Huanxin Precision Molding では、2002 年以来このプロセスを毎日実行し、水質検査器用の 1.5 g の固定リングから 108 g のプリンタの内部構造に至るまで、あらゆるものを成形しています。 20 年以上にわたり、私たちは射出成形が外から見ると単純に見え、その下にある慎重なエンジニアリングが報われることを学びました。このガイドでは、プロセスがどのように機能するかを段階的に説明し、お客様に伝えるマテリアルとデザインの教訓を共有し、なぜ詳細がそれほど重要なのかを示します。
プラスチック射出成形は、熱可塑性樹脂を溶融し、高圧下で鋼製金型に注入し、固化するまで冷却し、完成部品として取り出す製造プロセスです。多くの場合ツールと呼ばれる金型には、コンポーネントのネガ形状を形成するキャビティとコアが含まれています。ツールが存在すると、各サイクルでほぼ同一の部品が製造されるため、このプロセスがプラスチック部品の大量生産の主流を占めています。
このプロセスを非常に魅力的なものにしているのは、速度、再現性、幾何学的自由度の組み合わせです。リブ構造、スナップ機能、透明な光学面、オーバーモールドインサートはすべて 1 つのステップで製造できます。 B2B バイヤーにとっても、経済性は同様に魅力的です。金型が償却されると単価が大幅に低下するため、射出成形は数千個から数百万個の生産量に最適です。
当社の製造現場では、すべての成形サイクルを 6 つの段階で説明しています。
パーツのサイズ、壁の厚さ、材質に応じて、完全なサイクルは数秒から数分続くことがあります。ショットごとにそのサイクルを安定して維持することが、真の造形の規律を示すところです。
ペレットはホッパーから加熱されたバレルに供給され、そこで回転スクリューがバレルの熱と機械的せん断の組み合わせによって樹脂を搬送、溶解、均質化します。スクリューはプランジャーとして機能し、正確に計量されたショットを閉じた金型に射出します。
トグル駆動でも油圧でも、クランプ ユニットは溶融圧力に抗して金型を閉じた状態に保持し、開閉を制御します。適切なトン数を選択することが重要です。力が小さすぎるとバリが発生し、力が強すぎるとエネルギーが無駄になり、工具にストレスがかかります。
このツールは部品の品質を真に決定する場所です。キャビティとコア鋼は形状を定義し、ゲートは溶融物の流入方法を制御し、冷却チャネルはサイクル タイムと反りを制御し、射出システムは部品を損傷することなくリリースします。ランナーのレイアウトから抜き勾配に至るまで、プラスチック射出成形金型の設計中に行われる決定は、プロジェクトの全期間に反映されます。そのため、当社では工具製作を機械加工作業ではなくエンジニアリング分野として扱っています。
樹脂は強度、耐熱性、化学的安定性、外観、コストを決定するため、材料の選択はお客様との最初の会話の 1 つです。以下の表は、当社が最も頻繁に加工する樹脂と、その優れた点をまとめたものです。
| 材質 | 主な強み | 当社が成形する代表的な部品 |
|---|---|---|
| ABS | 耐衝撃性、仕上げやすさ | メスのハンドル、デバイスのハウジング |
| PA66-GF30 | 高い剛性と耐摩耗性 | プッシュロッド、ドラムギア |
| パソコン | 透明性と強靭性 | 胃カメラのコネクタ、レンズ |
| POM | 低摩擦、寸法安定性 | 機械のギア、リリースボタン |
| PBT | 耐薬品性および耐熱性 | プッシュロッドドライバー |
| PP | 耐薬品性、軽量 | ブラケットとサポート |
繰り返しの機械的負荷に耐えなければならない部品の場合、多くの場合、ガラス繊維補強が解決策となります。 PTFE とブレンドされた PA66-GF30 などのガラス充填グレードは、剛性と摩耗挙動の両方を向上させるため、要求の厳しいトランスミッション コンポーネントに当社が選択する材料です。
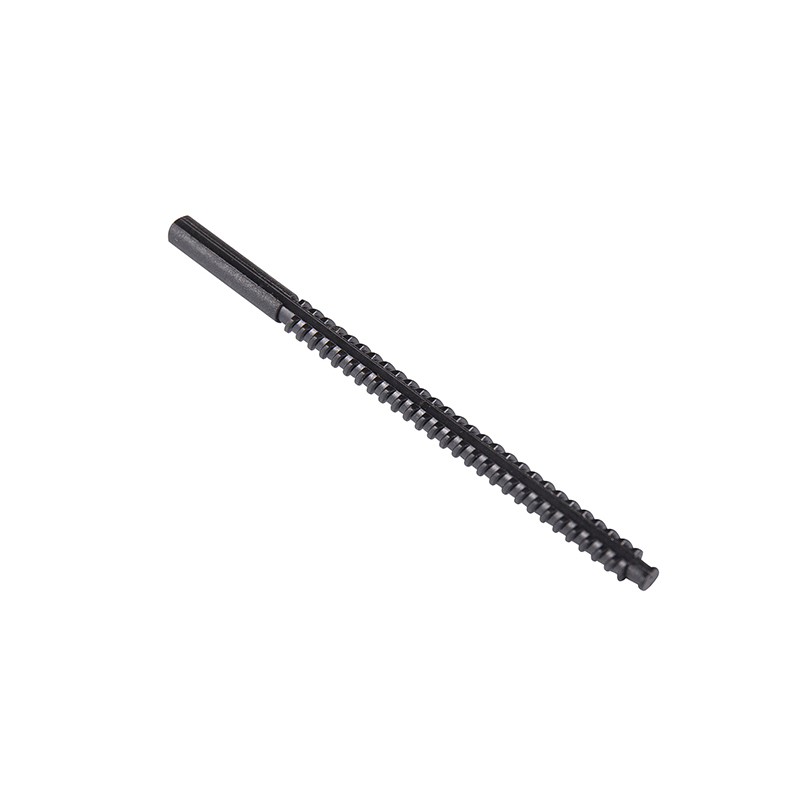 PA66-GF30 15% PTFE インジェクションペン プッシュロッド付き ガラス繊維強化 PA66 プッシュロッドを 15% PTFE で改質し、低摩擦と耐摩耗性を実現。これは、強化された自己潤滑性の材料が、注射ペン機構などの要求の厳しいトランスミッションコンポーネントにおいて剛性と耐久性をどのように実現するかを示しています。 製品を見る→
有能な成形パートナーは、鋼材を切断するずっと前に部品の図面をレビューします。成形用設計のレビューのたびに私たちが強調している実践のいくつかは次のとおりです。
最後の点は特に注目に値します。すべての樹脂は冷えるにつれて収縮し、その速度も異なるため、その動作を予測することで、スムーズな打ち上げと驚くべき寸法が区別されます。 ABS、PP、ナイロンの射出成形収縮計算ガイドでは、金型設計時に収縮率を設定する方法について説明しています。
適切に設計された部品であっても、プロセス条件が変動すると欠陥が現れる可能性があります。最も頻繁に遭遇する問題は次のとおりです。
ほとんどの欠陥は、プロセス パラメータ、金型設計、または材料の水分という 3 つの変数に遡ります。 PA66 や PC などの吸湿性樹脂は、成形前に完全に乾燥させる必要があり、規律あるセットアップにより、ウィンドウの端ではなく中央付近でプロセスが安定します。
同じファンダメンタルズが非常に異なる最終市場にサービスを提供しており、当社独自のポートフォリオはその範囲を反映しています。医療機器では、精度と材料の純度は交渉の余地がありません。たとえば、内視鏡機器用の透明 PC コンポーネントには、当社の胃カメラ コネクタが示すように、光学的な透明性と厳密な寸法制御の両方が要求されます。
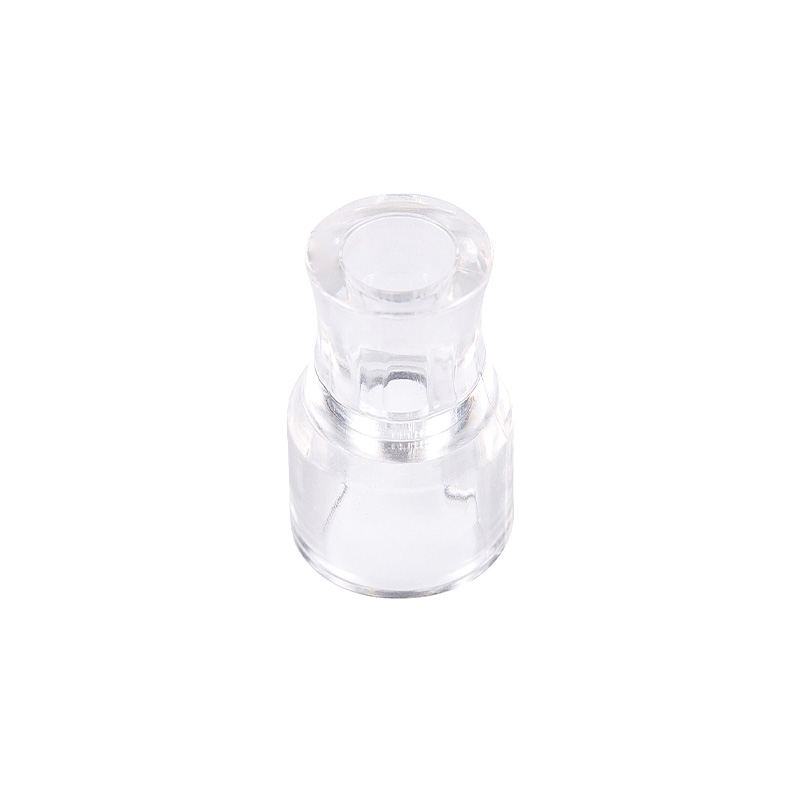 医療用胃カメラ用透明PC注入コネクタ 医療グレードのポリカーボネートから射出成形されたこの胃カメラコネクタは、光学的な透明性と厳しい寸法公差を兼ね備えています。これは、透明性、耐衝撃性、衛生的で掃除が簡単な表面を必要とする精密医療機器に透明な PC パーツが適している理由を示しています。 製品を見る→
自動車用途では、調光モーターハウジングや電気ストラットブッシュなどのコンポーネントは、振動や温度変動に対して耐性を維持する必要があります。電気製品は安定した内部構造に依存しますが、食品機械や水質測定器には湿気、疲労、洗浄剤に耐性のある材料が必要です。歯車は典型的なケースです。POM は低摩擦で寸法安定性があるため、一日中稼働する食品機械の伝動歯車として自然な選択肢となります。
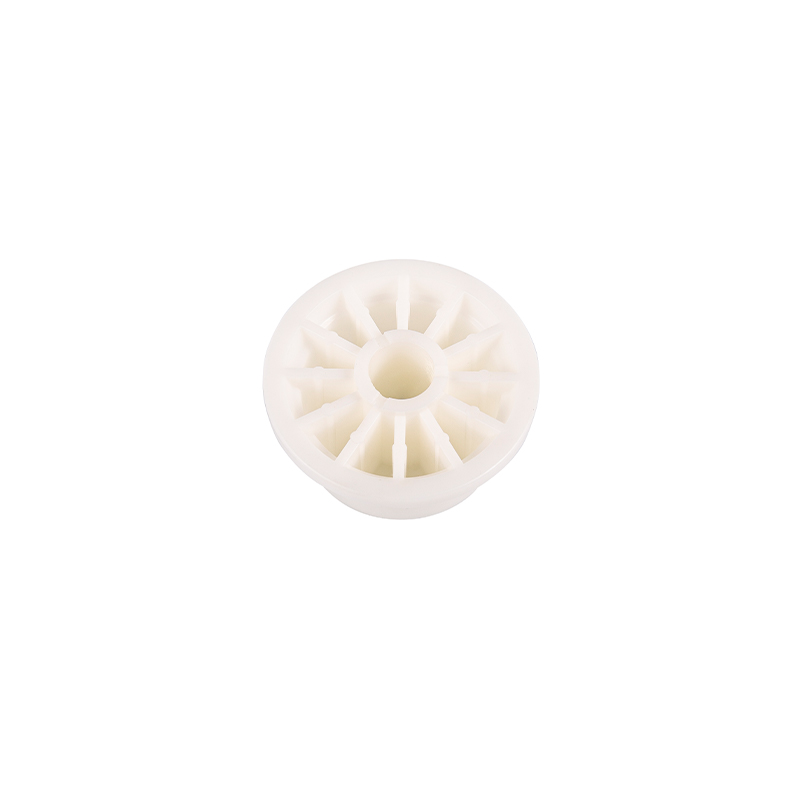 食品機械用POM射出成形歯車 このギアは食品グレードの POM で作られており、その材料の低摩擦、寸法安定性、耐食性を活用しています。これは、食品生産環境で継続的に稼働するトランスミッション ギアとして POM が自然な選択である理由を示しています。 製品を見る→
プラスチック射出成形プロセスを理解することは、部品を成功させるための第一歩です。 2つ目は、日々その詳細の中に住むパートナーを選ぶことです。 2002 年以来、蘇州の当社チームは、医療、自動車、電気、器具製造の顧客向けに精密金型と成形部品を設計、構築しており、すべて社内の工具製造を備えた単一施設で行っています。新しいコンポーネントを開発している場合、または既存のコンポーネントを再調達している場合は、喜んで図面を確認し、適切な材料を推奨し、20 年以上の印刷業界での経験が私たちに教えてくれたことを共有します。
著作権 © Suzhou Huanxin Precision Molding Co.、Ltd。 無断転載を禁じます。