プラスチック成形部品は、どの製品チームでも静かなメンバーになる傾向があります。彼らは手術用の刃をしっかりと保持し、所定の位置にカチッという音を立てて固定し、電動支柱の衝撃を緩和し、あるいはプリンターの中に座って、何百万回も文句を言わずに同じ小さな仕事をしています。それらを指定したり、それに基づいて設計したり、製造したりする場合、実際の質問が材料としてのプラスチックに関するものであることはほとんどないことがすでにわかります。一貫性が重要です。バッチごとに同じフィット感、同じ感触、同じ寸法です。
以下では、プラスチック成形部品について実際に見ていきます。用語の対象範囲、主な成形ルートの違い、材料の選択が大きく変わる理由、部品が現場で機能するか組立ラインでトラブルを引き起こすかが通常どの詳細によって決まるのかを説明します。
大まかに言うと、プラスチック成形部品とは、シートから切断、機械加工、または接着するのではなく、工具の内部で形状が形成されるプラスチック部品のことです。金型や金型にはさまざまな形があるため、そのカテゴリは 2 グラムのボタンから水槽にまで及びます。
家族の典型的なメンバーは次のとおりです。
私たち自身の仕事のほとんどは、射出成形部門の精密な最終段階にあります。グラム単位で測定される小型および中型の部品です。ここでは、針ホルダーが適切に固定されるか、プッシュロッドがスムーズに移動するかが、100 分の 1 ミリメートルで決まります。
このトピックに慣れていないエンジニアは、すべての成形プラスチックが同じ方法で製造されると想定していることがよくあります。それはそうではなく、早い段階で間違ったルートを選択すると、プロジェクトが不必要なツールコストに縛られたり、単に埋めることができない形状になったりする可能性があります。以下の表は簡単な説明です。
| プロセス | プラスチックがどのように形になるか | 代表的な成形部品 |
|---|---|---|
| 射出成形 | 溶融物は密閉されたスチール製の型に注入され、圧力下で冷却されます。 | ハウジング、ハンドル、ギア、コネクタ、ブッシュ、小型構造部品 |
| 押出成形 | 溶融物をダイを通して連続的に押し出し、冷却して切断します。 | パイプ、チューブ、プロファイル、シート、ケーブル絶縁体 |
| ブロー成形 | 軟化したチューブを中空の型の壁に当てて膨張させます。 | ボトル、ジャグ、燃料タンク、中空容器 |
| 圧縮成形 | 測定された電荷は加熱されたキャビティに押し込まれ、硬化されます。 | 大型パネル、電気絶縁体、複合部品 |
| 回転成形 | ゆっくりと回転する金型の内側にパウダーが溶けてコーティングされます | タンク、遊具、大型中空砲弾 |
金型が形状を定義し、機械がサイクルを繰り返すため、公差と再現性が最も重要視される場合には射出成形が主流となります。他のルートは、厳密な寸法制御ではなく、連続した長さ、中空の体積、または非常に大きな表面積によってその地位を獲得します。
2 つの部品は同一の形状を共有し、その背後にある樹脂により完全に異なる動作をすることがあります。新しいプロジェクトをレビューするとき、材料の選択は通常、その逆ではなく、機能に従って行われます。
ブレンドは物事が面白くなる場所です。 30% のガラス繊維と少量の PTFE を含む PA66 で成形されたドラム ギアは、ガラスによって剛性が向上し、PTFE によって表面の摩擦が低くなります。これはまさに、投与機構が数千サイクルにわたって必要とするものです。このような小さな追加が、検証に合格する部品と 3 か月後に不合格となる部品の違いとなることがよくあります。
精度が 1 つの賢明な動きの結果として得られることはほとんどありません。これは、ツールやプロセスの開発中に行われた、または回避された数十の通常の決定から蓄積されます。壁の厚さ、抜き勾配、ゲートの位置、冷却レイアウト、収縮補正はすべて、最初のショットが撮影される前に最終的な寸法を形成します。理解する 金型設計の決定が完成部品にどのように反映されるか 残りの会話がはるかに簡単になります。
プロセス側では、樹脂温度、金型温度、射出速度、保持圧力、冷却時間のすべてが成形品に指紋を残します。樹脂の乾燥も同様で、PA や PC などの吸湿性素材の場合は見落とされがちで、間違えると費用がかかります。当社は独自の金型を構築しているため、調整はスプレッドシートではなくスチール上で行われます。肋骨にさらに10分の1ミリメートルの救済が必要な場合は、議論する代わりに、切断して再テストすることができます。
同じ小さなコンポーネントがさまざまな業界に登場しますが、これはこの分野で働くことの最も楽しい部分の 1 つです。あるアプリケーション用に開発された耐性戦略が、別のアプリケーションで必要とされるものであることが判明することがよくあります。
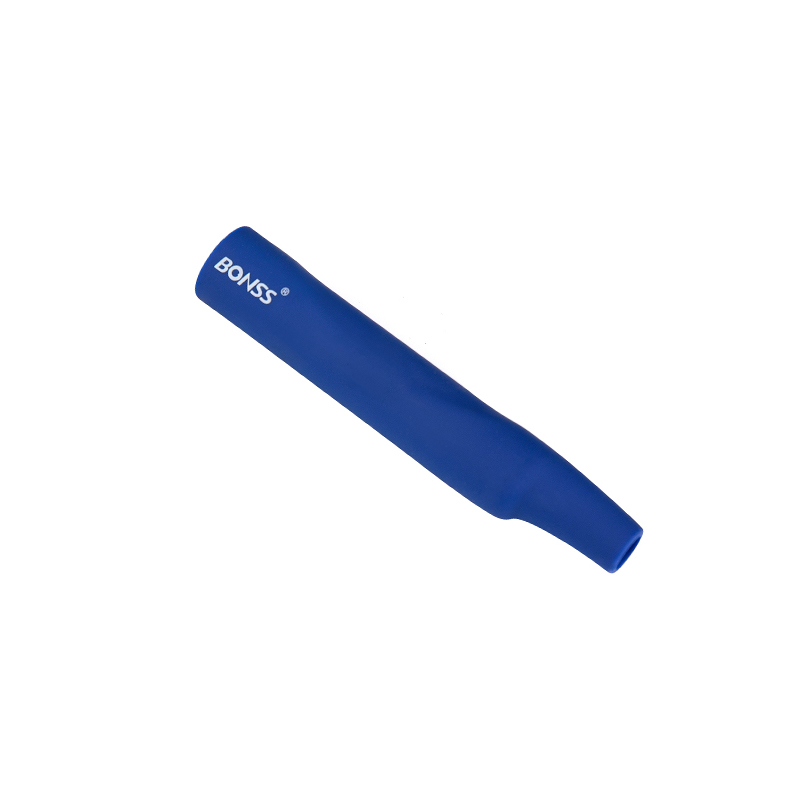
これは私たちがサービスを提供する最も要求の厳しい分野です。低侵襲メスのハンドルには、滑らかな表面と確実な針の固定が必要です。注射ペンは、プッシュロッド、ドラムギア、投与量調整ボタン、および何千回もの作動を通じて機能し続ける詰め替えホルダーに依存しています。透明な内視鏡コネクタには、目に見えるフローマークのない光学的な透明性が求められます。より広い 医療用射出成形アクセサリー 現場では、正しい材料グレード、清浄度、寸法再現性という 3 つの習慣がどこでも同じように評価されます。
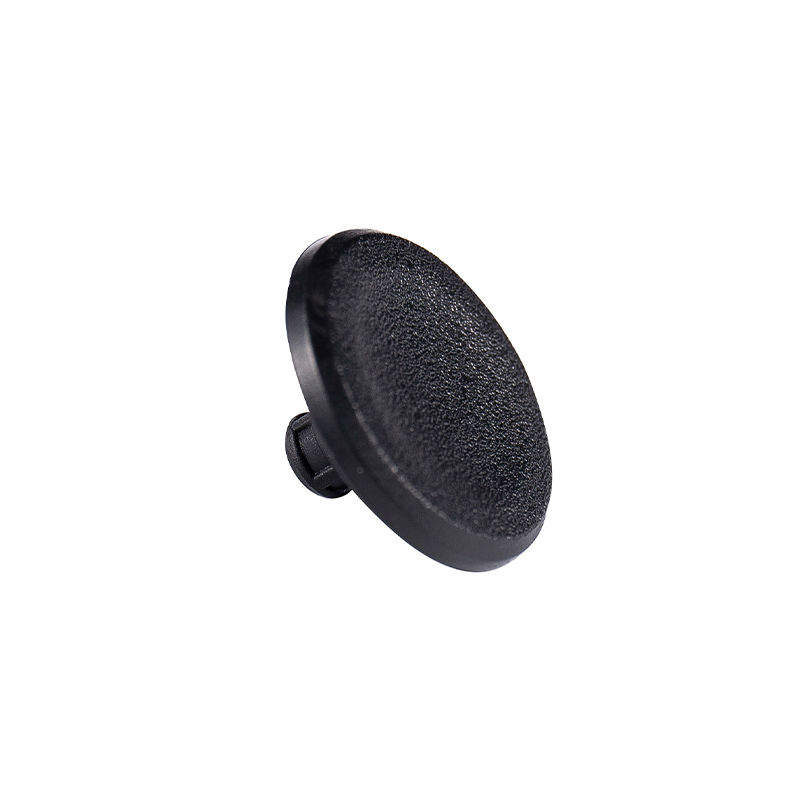 医療用注射ペン用 POM リリース ボタン 注射ペン用の 0.70 g POM リリース ボタン。正確な寸法、片手でスムーズな用量放出、頻繁な使用に適した滑り止め表面を備えています。 製品を見る→
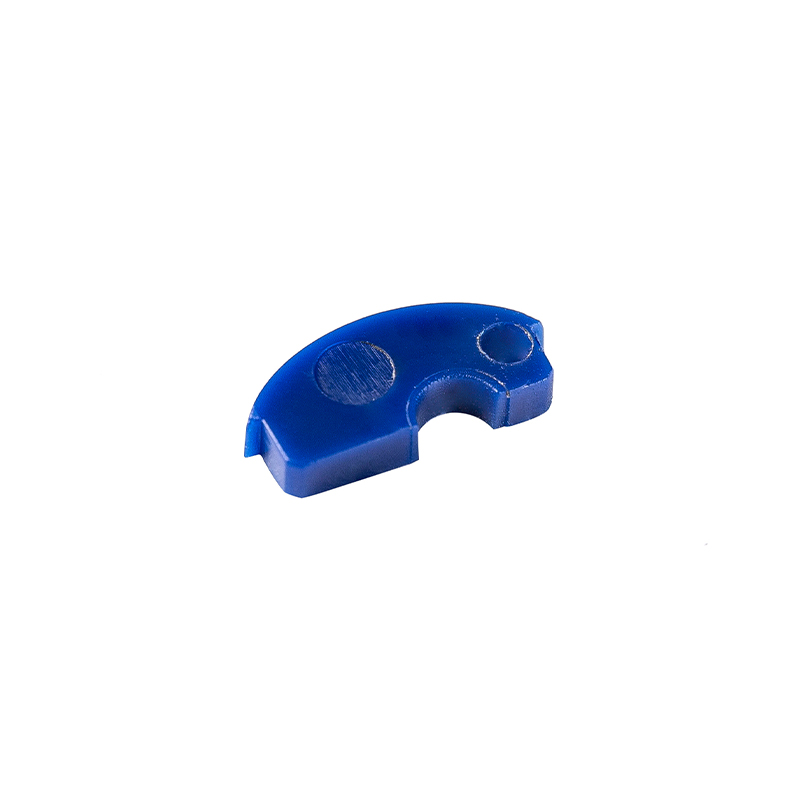
トリムの裏側や機構の周囲のプラスチック部品は、熱、振動、一定の負荷サイクルに耐えます。調光モーターは、安定した形状を備えた上部シェルとエジェクター ロッドに依存していますが、電動ストラットはガラス入りポリアミド製のスリーブとブッシングを使用しており、温度の変動に対してフィット感を維持する必要があります。
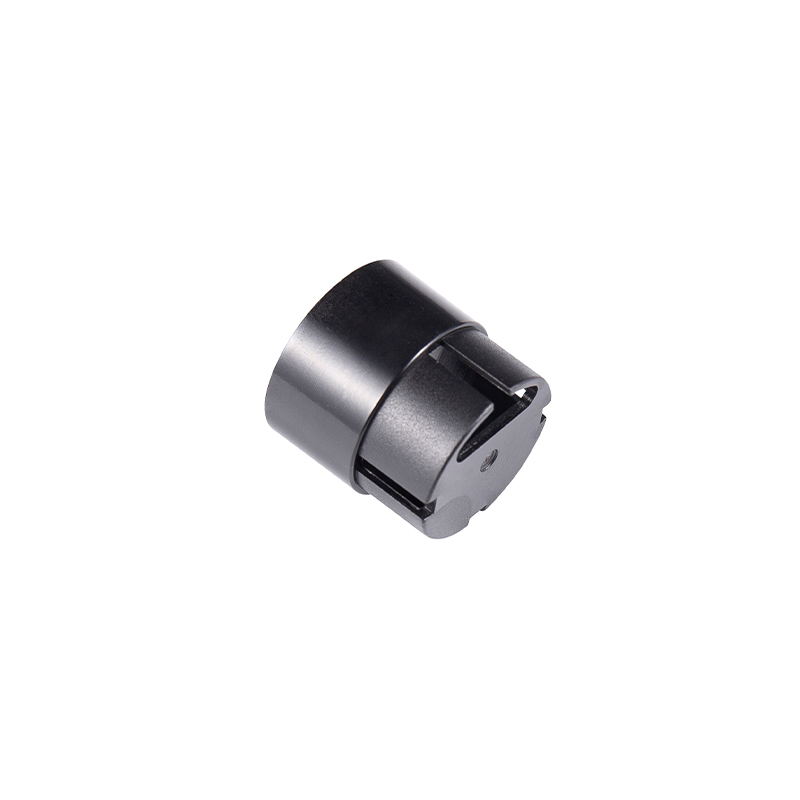 PA66 自動車用電動ストラットブッシュ 電動ストラット システム用の PA66 70G33L ブッシング。正確なフィット感、80 ~ 120 °C の耐熱性、ウィンドウ リフターやトランク オープナーでの安定したサポートを備えています。 製品を見る→
プリンターの内部構造、ランプのベースとノブ、モーターのエンド カバー、食品機械のフックとギア、水質検査器のハウジングはすべて同じファミリーに属します。魅力的なものはほとんどありませんが、ユーザーが触れ、信頼する部分です。 HIPS および PC/ABS の内部プリンター部品はその良い例です。外観は控えめですが、機構が毎年調整されているかどうかの中心となります。
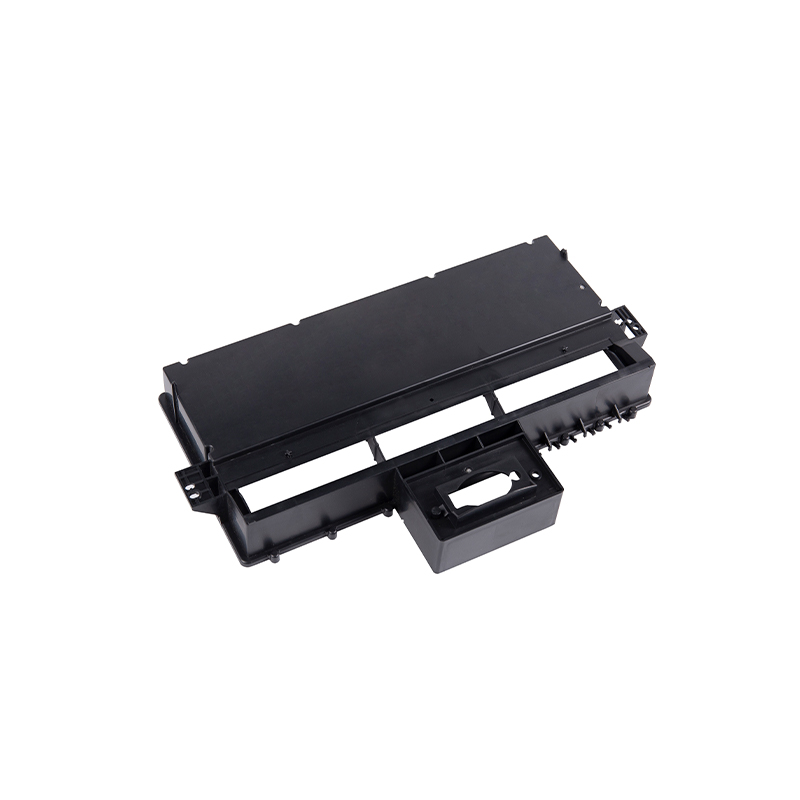 HIPS 108g プリンター内部射出成形部品 これらの 108g HIPS 内蔵プリンタ アクセサリは、産業用 3D プリンタや精密射出成形装置の安定した絶縁された動作をサポートします。 製品を見る→
成形部品の欠陥は、どこを調べればよいのかがわかれば、謎が解けることはほとんどありません。
これらはどれもダイヤルを回すだけでは解決できません。部品、工具、工程を合わせて読み解くことで解決します。
精密成形部品の購入者のほとんどは、最大手のサプライヤーを探しているわけではありません。彼らは、質問に明確に答え、長期にわたって寸法を保持し、デザインで問題が発生しそうなときに役立つことを言うものを探しています。
当社は2002年9月以来、蘇州で精密金型と成形部品を製造しており、呉中区横京工業団地にある10,180平方メートル以上の工場で働いています。約50名のチーム、コンピュータ制御の精密射出成形機、自社金型製造設備を備え、医療、自動車、電気、モーター、食品機械、環境試験などのお客様向けの中小型部品を取り扱っております。珍しいものは何もありません。ただ、プラスチック成形部品を機能し続けるために細部に注意を払う長年の習慣です。
著作権 © Suzhou Huanxin Precision Molding Co.、Ltd。 無断転載を禁じます。